3D Печать
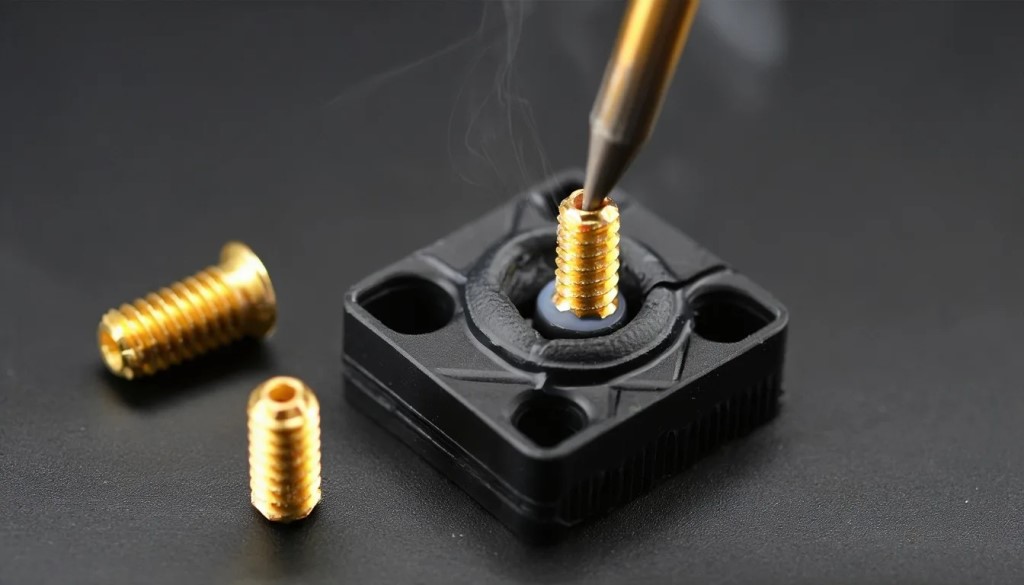 Резьба в напечатанной детали срывается после третьего закручивания? Знакомо. Спасение — heat-set вставки: латунная гильза с резьбой, которую вплавляют паяльником. Держит на порядок лучше, чем резьба в самом пластике.
Как это работает. В детали делаете отверстие под вставку (в CAD или сверлом), вставляете гильзу и вдавливаете разогретым паяльником без жала-наконечника, просто ровным жалом или специальной насадкой. Латунь плавит пластик вокруг, он затекает в насечки на корпусе вставки — и после остывания держит намертво. Весь процесс — секунд 20–30 на точку.
Что важно по делу:
Диаметр отверстия. Для M3-вставки типовое отверстие 4,0–4,2 мм, для M4 — 5,4–5,6 мм. Но под каждый бренд лучше свериться с даташитом: у CNC Kitchen, Ruthex, Voron-совместимых размеры слегка отличаются.
Глубина. Отверстие чуть глубже самой вставки, чтобы расплавленному пластику было куда уходить. Иначе получите бугор на лицевой стороне.
Материал. В PLA и PETG вставки идут отлично. ABS тоже хорошо. А вот с нейлоном и поликарбонатом аккуратнее: температура плавления выше, паяльник нужен горячее, легко перегреть деталь.
Температура жала. Ориентир — 250–280 °C. Меньше — вставка не утопится, больше — потечёт пластик вокруг.
Совет из практики: сначала потренируйтесь на ненужном образце того же пластика. Пара пробных вставок — и рука сама поймает нужное усилие и время.
Печатаете функциональные детали с крепежом? Закажите у нас печать партии или пробной детали — подберём материал и подготовим посадочные места под вставки.
#3Dпечать #HeatSet #РезьбовыеВставки #Рассвет3D
А вы уже пробовали heat-set или пока крутите саморезы в пластик? Поделитесь в комментариях.
#пластики
Если у вас установлено приложение,
вы можете сразу перейти в канал